
Įvadas: Titano anodo dangos sistemų pagrindinė vertė ir pasirinkimo logika
Šiuolaikinės pramoninės elektrochemijos srityje dėl puikaus veikimo titano anodai tapo nepakeičiamais pagrindiniais komponentais daugelyje svarbių procesų. Jų pagrindinė struktūra susideda iš titano metalo pagrindo, padengto vienu ar daugiau sluoksnių aktyvių medžiagų, turinčių specifinių elektrokatalizinių savybių, sudarančių unikalią dangų sistemą. Šis dizainas išradingai sujungia didelį titano pagrindo mechaninį stiprumą ir gerą atsparumą korozijai su puikiu elektrokataliziniu dangos medžiagos aktyvumu, leidžiančiu titano anodui stabiliai ir efektyviai veikti įvairiose atšiauriose elektrocheminėse aplinkose.
Skirtingų dangų sistemų, tokių kaip Ru{0}}Ir, Ir-Ta ir Pt, sudėtis, mikrostruktūra ir makroskopinės savybės labai skiriasi. Šie skirtumai tiesiogiai lemia jų pritaikymą įvairiuose pramonės scenarijuose. Pavyzdžiui, Ru-Ir dangos pasižymi itin mažu chloro išsiskyrimo reakcijų potencialu ir gali efektyviai katalizuoti chloro jonų oksidaciją, kad susidarytų chloro dujos, todėl yra plačiai naudojamos srityse, kuriose reikia didelio masto chloro gamybos, pvz., chloro-šarmų pramonėje ir vandens valymo dezinfekavimo srityse. Ir-Ta dangos, kita vertus, demonstruoja puikų stabilumą stiprios rūgšties, aukštos temperatūros ir deguonies išsiskyrimo reakcijos sąlygomis ir dažnai naudojamos galvanizavimo ir elektrocheminio apdirbimo procesuose, kuriems keliami dideli anodo stabilumo reikalavimai, pavyzdžiui, elektrolitinės vario folijos gamyboje ir aliuminio folijos anodavimui. Nors Pt dangos yra gana brangios, jos pasižymi itin dideliu elektrokataliziniu aktyvumu ir cheminiu stabilumu, o tai atlieka pagrindinį vaidmenį aukštos klasės įrenginiuose, kuriems taikomi griežti elektrodo veikimo ir mažo jautrumo reikalavimai, pvz., protonų mainų membranos kuro elementai (PEMFC) ir aukštos kokybės elektroninis galvanizavimas.

Susidūrus su tokia įvairia dangų sistemų įvairove, daugeliui inžinierių ir įmonių sprendimus priimančių{0}}įmonių labai svarbiu klausimu tapo, kaip pasirinkti tinkamiausią titano anodo dangą konkrečioms pramonės reikmėms. Tam reikia ne tik nuodugniai suprasti skirtingų dangų sistemų technines charakteristikas, bet ir išsamiai apsvarstyti konkrečias naudojimo scenarijų veikimo sąlygas, pvz., elektrolito sudėties, temperatūros, srovės tankio, darbinės įtampos ir kitų veiksnių įtaką anodo veikimui ir tarnavimo laikui. Tuo pačiu metu skirtingų klientų grupių poreikiai titano anodo dangų sistemoms labai skiriasi dėl pramonės šakų, taikymo scenarijų ir tikslinių sričių skirtumų.
Šio straipsnio tikslas – sistemingai analizuoti įprastų dangų sistemų, tokių kaip Ru{0}}Ir, Ir-Ta ir Pt, technines charakteristikas, taikomus scenarijus ir pasirinkimo strategijas, atsižvelgiant į tipinius pirmiau minėtų šešių klientų grupių poreikius. Išsamiai išanalizavęs skirtingų dangų sistemų veikimą įvairiomis eksploatavimo sąlygomis ir derindamas praktinius pritaikymo atvejus, kiekvienai klientų grupei pateikia mokslinius ir praktinius atrankos pasiūlymus, padedančius vartotojams priimti labiau pagrįstus ir pagrįstus sprendimus, kai susiduriama su sudėtingais pramoninio naudojimo poreikiais, taip visapusiškai išnaudodama titano anodo dangų sistemų pranašumus ir pagerindama pramoninės gamybos efektyvumą, kokybę ir tvarumą.
I. Pagrindinės dangų sistemos: charakteristikos ir cheminiai pagrindai
Dangų sistemos pasirinkimas iš esmės yra optimalios pusiausvyros tarp aktyvumo, stabilumo ir sąnaudų siekimas, remiantis tikslinės elektrocheminės reakcijos kataliziniais poreikiais (pvz., deguonies ar chloro išsiskyrimu) ir elektrolito koroziniu poveikiu.
| Dengimo sistema | Šerdies oksidai | Tipiškas atominis santykis | Pirminė elektrocheminė reakcija | Pagrindinės charakteristikos | Optimali taikymo aplinka |
|---|---|---|---|---|---|
| Ru-Ir serija (besivystanti{1}}chloras) | RuO₂, IrO₂ | Ru:Ir=3:7 iki 7:3 | Chloro evoliucijos reakcija (CER) | Labai mažas chloro išsiskyrimo potencialas (<1.13V), high catalytic activity, relatively manageable cost. | Chlorido{0}}jonų aplinka (sūrymas, jūros vanduo, HCl) |
| Ir-Ta serija (besivystanti{1}}deguonis) | IrO₂, Ta2O5 | Ir:Ta=7:3 iki 3:7 | Deguonies evoliucijos reakcija (OER) | Puikus OER stabilumas rūgščioje aplinkoje; danga yra tvirta ir patvari. | Rūgšti, labai oksiduojanti aplinka (sieros rūgštis, azoto rūgštis, PEM elektrolizė) |
| Platinos (Pt) danga | Pt (metalinė būsena) | -- | OER / CER (universalus) | Geriausias laidumas, mažas perteklinis potencialas, tačiau gryna Pt danga gali lengvai suirti esant intensyviam deguonies išsiskyrimui. | Mažos-srovės tikslumas galvanizavimas, tyrimai, specifinė didelės-vertės elektrocheminė sintezė |
| Daugiakomponentės kompozitinės dangos | Ru-Ir-Ta, Ru-Ir-Pt-Ti ir kt. | Pritaikyta pagal poreikį | OER / CER (patobulintas) | Subalansuoja savybes naudojant elementų dopingą.Ta prailgina gyvenimo trukmę, Pt slopina šalutines reakcijas. | Sunkios darbo sąlygos (aukšta temperatūra, didelis srovės tankis, sudėtingos terpės) |
Mokslinis dangos gedimo pobūdis:Visų dangų gedimas atsiranda dėl aktyvių komponentų elektrocheminio ištirpimo arba ne{0}}aktyvių oksidų (tokių kaip TiO₂) susidarymo, dėl kurio atsiranda „pasyvavimas“. Todėl pasirenkant suderinamą dangą, reikia pasirinkti lėčiausią gedimo greitį.
II. Korozijos / katodinės apsaugos inžinieriai (A asmuo): prisitaikymas prie aplinkos ir ilgalaikės apsaugos sprendimai
(I) Tipinių dengimo sistemų ir aplinkos pritaikymo palyginimas
1. Ru-Ir danga: ekonomiškas- dirvožemio ir betono aplinkos pasirinkimas

Ru-Ir danga yra plačiai naudojama katodinės apsaugos sistemose palaidotų vamzdynų ir betoninių konstrukcijų dangų sistema. Jo sudėtyje daugiausia yra rutenio (Ru) ir iridžio (Ir) oksidų, kurių substratas yra titanas, pernešantis šias veikliąsias medžiagas. Mikro lygmeniu Ru-Ir danga turi unikalią kristalų struktūrą ir elementų pasiskirstymą, todėl puikiai veikia neutralioje ir silpnai šarminėje terpėje.
Dirvožemio ir betono aplinkoje Ru{0}}Ir danga turi daug privalumų. Pirma, jis turi mažą chloro išsiskyrimo potencialą, kuris gali efektyviau katalizuoti chloro jonų oksidaciją, kad susidarytų chloro dujos, taip užtikrinant pakankamai elektronų katodinei apsaugai ir slopinant metalų koroziją. Įkastų vamzdynų katodinėje apsaugoje grunte dažniausiai yra tam tikras kiekis chlorido jonų. Dėl mažo chloro išsiskyrimo per didelio potencialo Ru-Ir dangai ji greitai reaguoja, sukuria veiksmingą katodinės apsaugos elektrinį lauką ir apsaugo nuo vamzdynų metalų korozijos.
Antra, Ru{0}}Ir dangos struktūra gali veiksmingai slopinti titano pagrindo pasyvavimą. Naudojant ilgą laiką, titano substratas tam tikrose aplinkose gali sudaryti pasyvią plėvelę, todėl sumažės anodo veikimas. Tačiau Ru-Ir danga gali išlaikyti titano substrato aktyvumą per savo elektrochemines reakcijas, užtikrindama, kad anodas visada būtų geros darbinės būklės. Ši charakteristika yra labai svarbi norint užtikrinti ilgalaikį katodinės apsaugos sistemos stabilumą{6}}.
Kalbant apie praktinį pritaikymą, aplinkoje, kurioje dirvožemio savitumas yra mažas, projektinis Ru-Ir dengtų titano anodų srovės tankis turi būti parinktas vidutiniame diapazone, kad būtų užtikrintas stabilus anodo veikimas ir dangos tarnavimo laikas. Įprastais naudojimo atvejais, susijusiais su Artimųjų Rytų naftos ir dujų telkiniais, rezervuaro dugno plokštės katodinės apsaugos sistemoje buvo naudojami Ru-Ir padengti titano anodai. Prieš naudojimą akumuliacinės talpos dugno plokštės korozijos greitis buvo gana didelis, o tai labai paveikė rezervuaro saugą ir tarnavimo laiką. Pritaikius Ru{5}}Ir anodus, korozijos greitis gali būti žymiai sumažintas, o tai gali veiksmingai pailginti rezervuaro tarnavimo laiką ir sumažinti priežiūros išlaidas bei galimus pavojus saugai. Tai visiškai įrodo veiksmingą apsauginį Ru-Ir dangos poveikį metalinėms konstrukcijoms dirvožemio aplinkoje.
2. Ir-Ta danga: "Elite atsparumas korozijai" jūrinei ir{2}}daug druskos aplinkai

Ir-Ta danga daugiausia sudaryta iš iridžio (Ir) ir tantalo (Ta) oksidų, taip pat su titanu kaip pagrindu. Ši danga skiriasi nuo Ru-Ir dangos kristalų struktūra ir elementų sudėtimi, todėl suteikia jai unikalų atsparumą korozijai jūrinėje ir didelės-druskos aplinkoje.
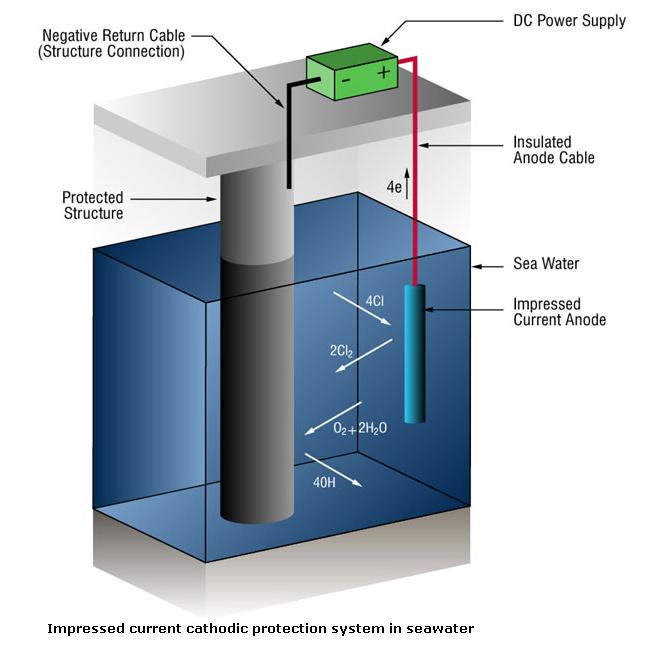
Jūros vandenyje ir didelės chlorido jonų koncentracijos aplinkoje Ir{0}}Ta danga pasižymi puikiu stabilumu. Jo korozijos greitis yra labai mažas, daugiausia dėl didelio deguonies išsiskyrimo potencialo. Esant tokiam dideliam potencialui, mažiau tikėtina, kad anodo paviršiuje įvyks oksidacijos reakcijos, todėl išvengiama oksidacinio anodo gedimo. Sužavėtoje jūrinių platformų katodinės apsaugos sistemoje didelis jūros vandens koroziškumas ir sudėtinga elektrocheminė aplinka kelia itin aukštus reikalavimus anodams. Ir-Ta danga gali išlaikyti stabilią darbinę būseną tokioje aplinkoje, užtikrindama patikimą katodinę platformos plieninių konstrukcijų apsaugą.
Be to, didelis Ir-Ta dangos stabilumas taip pat atsispindi jos gebėjime atsispirti įvairioms agresyvioms medžiagoms jūros vandenyje ir daug{1}}druskos aplinkoje. Pavyzdžiui, jūros vandenyje esantys komponentai, tokie kaip sulfatas ir magnio jonai, tam tikromis sąlygomis gali korozuoti anodą, tačiau Ir-Ta danga gali veiksmingai atsispirti šiai korozijai ir užtikrinti ilgalaikį -anodo veikimą.
Kuriant ir naudojant Ir{0}}Ta padengtus titano anodus, reikia atkreipti dėmesį į kai kuriuos pagrindinius parametrus. Anodo atstumas turi būti pakankamas, kad būtų užtikrintas vienodas srovės pasiskirstymas ir būtų išvengta netolygaus anodo veikimo, kurį sukelia per didelė arba nepakankama vietinė srovė. Dangos storis turi atitikti tam tikrus standartus, o tai taip pat yra svarbus veiksnys siekiant užtikrinti ilgalaikį anodo stabilumą. Storesnė danga gali užtikrinti geresnę apsaugą ir sumažinti titano pagrindo eroziją dėl elektrolito. Praktikoje ilgalaikio stebėjimo metu nustatyta, kad Ir-Ta padengti titano anodai, sukurti pagal pagrįstus parametrus, gali užtikrinti, kad ilgalaikis -potencialus svyravimas yra stabilaus diapazono ribose, užtikrinant stabilų potencialų katodinės apsaugos sistemos išėjimą ir metalinių konstrukcijų saugumą. Pavyzdžiui, kai kurių Europos jūros vėjo jėgainių parkų pamatų konstrukcijų katodinei apsaugai buvo pritaikyti Ir-Ta padengti titano anodai. Po daugelio metų eksploatacijos stebėjimo anodo našumas yra stabilus, o galimi svyravimai visada yra leistinose ribose, o tai gali veiksmingai apsaugoti vėjo jėgainių parkų pamatų konstrukcijas nuo jūros vandens korozijos.
(II) Pagrindiniai techninių parametrų projektavimo ir tikrinimo metodai
Be tinkamos dangos sistemos parinkimo, apsaugos nuo korozijos / katodinės apsaugos inžinieriai taip pat turi atlikti mokslinį pagrindinių titano anodų techninių parametrų (pvz., eksploatavimo trukmės, srovės tankio, dangos storio) projektavimą ir griežtą ilgalaikio -našumo patikrinimą, kad užtikrintų, jog anodai atitiktų faktinius inžinerinius poreikius. Toliau pagrindinis dėmesys bus skiriamas eksploatavimo trukmės skaičiavimo modelio ir ilgalaikio -našumo tikrinimo metodų pristatymui.
1. Tarnavimo trukmės skaičiavimo modelis: Titano anodų tarnavimo laiką daugiausia lemia dangoje esančių aktyvių komponentų sunaudojimo greitis. Remiantis Faradėjaus elektrolizės dėsniu, galima išvesti titano anodo naudojimo trukmės skaičiavimo modelį: Tarnavimo laikas (metai)=(bendra aktyviųjų medžiagų masė dangoje × Faradėjaus konstanta) / (Srovės tankis × Anodo paviršiaus plotas × Laiko konversijos koeficientas × Veikliųjų medžiagų valentinė būsena). Tarp jų – bendra aktyviųjų medžiagų masė dangoje=Dangos apkrova (g/㎡) × Anodo paviršiaus plotas (㎡); Faradėjaus konstanta yra 96485C/mol; laiko perskaičiavimo koeficientas yra 365×24×3600 (sekundes konvertuojant į metus); aktyviųjų medžiagų (pvz., Ru⁴+, Ir⁴+) valentinė būsena paprastai yra 4. Pavyzdžiui, Ru-Ir dangos titano anodo, kurio dangos apkrova yra 5 g/㎡, anodo paviršiaus plotas 1 ㎡, o darbinis srovės tankis 8A/㎡, apskaičiuota yra (5×1×96485)/(8×1×365×24×3600×4) ≈ 18 metų. Šis modelis gali suteikti mokslinį pagrindą titano anodų parinkimui ir projektavimui inžinerijos srityje, tačiau reikia pažymėti, kad faktiniam eksploatavimo laikui įtakos turės tokie veiksniai kaip dangos vienodumas, elektrolito sudėtis ir darbinės srovės svyravimai, todėl projektuojant reikia atsižvelgti į atitinkamas saugos ribas (paprastai 1,2–1,5 karto didesnė už apskaičiuotą tarnavimo laiką).
2. Ilgalaikis{1}}našumo patvirtinimo metodas: norint užtikrinti ilgalaikį-titano anodų stabilumą tikrosiose aptarnavimo aplinkose, būtina atlikti ilgalaikį-našumo patikrinimą, atliekant pagreitintus korozijos bandymus ir{2}}užkasimo vietoje bandymus. Pagreitinto korozijos bandymas imituoja atšiaurią eksploatavimo aplinką (tokią kaip aukšta temperatūra, didelės koncentracijos elektrolitas, didelis srovės tankis) laboratorijoje ir per trumpą laiką įvertina anodo veikimo pablogėjimo dėsnį. Pavyzdžiui, druskos purškimo pagreitintos korozijos bandymas (pagal ASTM B117 standartą) gali imituoti jūrinę didelės-druskos aplinką ir stebėti dangos išvaizdos, potencialo ir anodo korozijos greičio pokyčius po tam tikro laiko; pagreitintos elektrolizės bandymas gali imituoti ilgalaikę anodo darbinę būseną, esant projektiniam srovės tankiui, ir įvertinti anodo eksploatavimo trukmę, matuojant dangoje esančių aktyvių komponentų suvartojimą. Atliekant-užkasimo vietoje bandymą titano anodas įkasamas į faktinę eksploatavimo aplinką (pvz., projekto vietos gruntą ar jūros vandenį), taip pat reguliariai (pvz., kas 6 mėnesius, 1 metus, 3 metus) sekti ir stebėti anodo potencialą, srovės išeigą ir dangos vientisumą. Vietos-užkasimo bandymas gali tiksliausiai atspindėti anodo veikimą tikroje aplinkoje. Paprastai reikalaujama, kad galimas anodo skilimo greitis po 3 metų eksploatavimo vietoje būtų mažesnis nei 5 % per metus, o danga neturėtų akivaizdžiai nusilupti, įtrūkti ar korozijos, o tai gali būti laikoma atitinkančia ilgalaikius našumo reikalavimus. Be to, atliekant patikros procesą, taip pat būtina nustatyti elektrolito sudėtį aplink anodą, kad nesikauptų kenksmingi jonai (pvz., fluoro jonai), kurie gali pagreitinti titano pagrindo koroziją.
|
Dengimo sistema |
Taikoma aplinka |
Pagrindiniai veiklos rodikliai |
Pagrindiniai dizaino parametrai |
Privalumai |
|
Ru-Ir danga |
Neutralus ir silpnai šarminis gruntas, betono aplinka (dirvožemio varža Mažiau arba lygi 50Ω·m) |
Chloro išsiskyrimo perteklinis potencialas Mažesnis arba lygus 0,15 V; korozijos greitis Mažesnis arba lygus 0,01 mm per metus; potencialo svyravimų diapazonas Mažesnis arba lygus 10 mV |
Dangos apkrova 5-12g/㎡; darbinės srovės tankis 2-10A/㎡; dangos storis 10-15μm |
Didelis sąnaudų{0}}efektyvumas; puikus chloro išsiskyrimo katalizinis aktyvumas; gali slopinti titano substrato pasyvavimą; tinka daugeliui grunto ir betono katodinės apsaugos scenarijų |
|
Ir-Ta danga |
Marine environment, high-salt environment (chloride ion concentration >30 000 ppm)
|
Deguonies išsiskyrimo potencialas didesnis arba lygus 1,6 V; korozijos greitis, mažesnis arba lygus 0,005 mm per metus; potencialo svyravimų diapazonas Mažesnis arba lygus 5 mV |
Dangos apkrova 8-15g/㎡; darbinės srovės tankis 5-15A/㎡; dangos storis 15-20μm |
Itin stiprus atsparumas korozijai; didelis stabilumas daug{0}}druskos aplinkoje; gali atsispirti bangų poveikiui ir jūrų organizmų prisirišimui; ilgas tarnavimo laikas |
III. Galvanizacijos / PCB / vario folijos procesų inžinieriai (B asmuo): tikslios kontrolės ir efektyvumo optimizavimo strategijos
(I) Pagrindinis dengimo sistemų poveikis dangos kokybei
Galvaninio dengimo / PCB / vario folijos procesų inžinierių pagrindinis reikalavimas yra užtikrinti galvanizuoto sluoksnio vienodumą ir nuoseklumą, pagerinti galvanizavimo efektyvumą ir produkto išeigą bei tuo pat metu atitikti gamybos proceso aplinkos apsaugos reikalavimus. Titano anodo dangos veikimas tiesiogiai įtakoja srovės pasiskirstymą galvanizavimo procese, elektrodo reakcijos katalizinį aktyvumą ir galvanizuoto sluoksnio grynumą, todėl nustatoma galutinio galvanizuoto gaminio kokybė. Toliau daugiausia dėmesio bus skiriama dviejų tipiškų dangų sistemų (Ru-Ir-Ta kompozitinės dangos ir Pt dangos) įtakos galvanizavimo kokybei ir jų taikymo scenarijams analizei.
1. Ru-Ir-Ta kompozitinė danga: vienodumo garantija didelio-tankio galvanizavimui

Esant didelio-tankio galvanizavimo scenarijams, pvz., PCB vertikaliai nenutrūkstamai galvanizacijai (VCP) ir elektrolitinės vario folijos gamybai, galvanizuoto sluoksnio vienodumo reikalavimai yra itin griežti. Pavyzdžiui, smulkių PCB linijų linijos plotis paprastai yra mažesnis nei 50 μm, o galvanizuoto sluoksnio storio paklaida turi būti kontroliuojama ± 5 %; elektrolitinio vario folijos storio vienodumas (ypač ypač plonos varinės folijos, kurios storis mažesnis arba lygus 12 μm) tiesiogiai veikia jos atsparumą tempimui ir elektrinį laidumą. Kompozitinė Ru-Ir-Ta danga yra trijų komponentų oksido danga, sudaryta iš rutenio oksido, iridžio oksido ir tantalo oksido. Jam būdingos tolygaus srovės pasiskirstymo, didelio katalizinio aktyvumo ir gero stabilumo savybės, kurios gali veiksmingai garantuoti galvanizuoto sluoksnio vienodumą didelio tankio galvanizavimo scenarijuose.
Priežastis, kodėl Ru{0}}Ir-Ta kompozitinė danga gali pasiekti vienodą srovės paskirstymą, yra ta, kad jos unikali nanoskalės grūdelių ribinė struktūra gali sumažinti elektrodo paviršiaus varžą ir tolygiai paskirstyti srovę visame elektrodo paviršiuje, taip išvengiant „krašto efekto“ (reiškinio, kad ruošinio krašte srovės tankis yra didesnis, nei lengvas ir vidutinis sluoksnio storis). tradiciniame galvanizuojant. Tuo pačiu metu dangoje esantys Ru ir Ir komponentai užtikrina didelį elektrokatalizinį aktyvumą, kuris gali pagreitinti elektrodo reakcijos greitį, pagerinti galvanizavimo efektyvumą ir sumažinti galvanizavimo laiką; Ta komponentas padidina dangos stabilumą, apsaugo nuo dangos ištirpimo galvanizavimo proceso metu ir užtikrina galvanizuoto sluoksnio grynumą. Faktiškai gaminant PCB VCP linijas, naudojant Ru-Ir-Ta kompozitinės dangos titano anodus, galvanizuoto PCB smulkių linijų sluoksnio storio paklaida gali būti kontroliuojama ±3 % ribose, o produktų išeiga padidėja daugiau nei 10 %, palyginti su tradiciniais švino anodais. Gaminant elektrolitinę vario foliją, Ru-Ir-Ta kompozitinės dangos titano anodas gali sumažinti vario folijos paviršiaus šiurkštumą (Ra Mažiau arba lygus 0,3 μm) ir pagerinti varinės folijos storio vienodumą, o tai atitinka aukštos{12}}varinės folijos elektroninių gaminių kokybės reikalavimus.
2. Pt danga: tauriųjų metalų galvanizavimas ir kietojo chromo pakeitimo tirpalas

Taikant tauriųjų metalų galvanizavimo (pvz., padengimo auksu, rodžiu) ir kietojo chromo pakeitimo scenarijus, galvanizuoto sluoksnio grynumo ir proceso aplinkos apsaugos reikalavimai yra labai aukšti. Brangiųjų metalų galvanizavimas plačiai naudojamas aukščiausios klasės-elektroniniuose komponentuose (pvz., jungtyse, integriniuose grandynuose) ir tiksliuose instrumentuose. Galvanizuotas sluoksnis turi būti didelio grynumo, gero elektros laidumo ir atsparumo korozijai; kietasis chromavimas dažnai naudojamas mechaninių dalių (pvz., hidraulinių cilindrų, stūmoklių strypų) paviršiaus apdorojimui, siekiant pagerinti dalių atsparumą dilimui ir kietumą, tačiau tradicinėje kietojo chromavimo dangoje naudojami švino anodai, dėl kurių susidarys švino -turinčios nuotekos ir išmetamosios dujos, dėl kurių labai teršiama aplinka ir nesilaikoma dabartinių aplinkos apsaugos standartų, kaip RoHS (REACH). Pt dangos titano anodai tapo idealiu pasirinkimu šiems scenarijams dėl didelio cheminio stabilumo ir puikaus elektrokatalizinio aktyvumo.
Pt danga yra tauriųjų metalų danga, paruošta fiziniu garų nusodinimu (PVD) arba cheminiu nusodinimu garais (CVD) ant titano pagrindo. Jis pasižymi itin dideliu cheminiu inertiškumu ir netirps ir nereaguos galvanizavimo proceso metu, taip užtikrindamas galvanizuoto sluoksnio grynumą. Atliekant tauriųjų metalų galvanizavimą, Pt padengtas titano anodas gali išvengti priemaišų jonų (tokių kaip švino jonų, geležies jonų) nusėdimo galvanizuotame sluoksnyje, užtikrinant, kad tauriųjų metalų galvanizuoto sluoksnio grynumas būtų didesnis arba lygus 99,99%. Kietojo chromo pakeitimo procese (pvz., Trivalenčio chromo dengimas) Pt dangos titano anodas gali pakeisti tradicinį švino anodą, pašalinti švino taršą ir atitikti aplinkos apsaugos reikalavimus. Tuo pačiu metu Pt danga pasižymi dideliu elektrokataliziniu aktyvumu elektrolito oksidacijos reakcijai, o tai gali sumažinti galvanizavimo proceso bako įtampą, sumažinti energijos sąnaudas daugiau nei 15%, palyginti su tradiciniais švino anodais, ir pagerinti galvanizavimo efektyvumą. Pavyzdžiui, automobilių dalių gamintojo trivalenčio chromavimo gamybos linijoje Pt dangos titano anodų naudojimas ne tik atitinka aplinkos apsaugos emisijos standartus, bet ir leidžia trivalenčio chromavimo sluoksnio atsparumui nusidėvėjimui pasiekti tradicinio kietojo chromavimo lygį, o gamybos efektyvumas padidėja 20%.
(II) Struktūrinis projektavimas ir proceso parametrų derinimas
Norėdami visiškai išnaudoti dangų sistemos našumo pranašumus, galvanizavimo / PCB / vario folijos proceso inžinieriai taip pat turi atlikti pagrįstą titano anodų konstrukcinį projektavimą ir moksliškai suderinti proceso parametrus. Toliau daugiausia dėmesio bus skiriama anodo struktūros (tinklelio, plokštės) ir storio pasirinkimui bei dangos apkrovos patirties vertei.
1. Anodo struktūros ir storio pasirinkimas: Anodo struktūrą ir storį reikia nustatyti atsižvelgiant į konkretų galvanizavimo procesą ir ruošinio charakteristikas. Gaminant elektrolitinę vario foliją, dažnai naudojami tinkliniai anodai (dažniausiai kurių tinklelio dydis yra 20{8}}50 akių). Tinklo struktūra gali priversti elektrolitą cirkuliuoti sklandžiai, sumažinti elektrodo paviršiaus koncentracijos poliarizaciją ir užtikrinti vario folijos storio vienodumą; tinklinio anodo storis paprastai yra 0,8-1,2 mm, todėl galima subalansuoti anodo mechaninį stiprumą ir elektrinį laidumą. Atliekant vertikalią nepertraukiamą PCB galvanizavimą, dažnai naudojami porėti titano plokšteliniai anodai (poringumas 30-50%). Porėta struktūra gali padidinti specifinį anodo paviršiaus plotą, pagerinti srovės paskirstymo vienodumą ir išvengti PCB plokštės "krašto efekto"; akyto titano plokštės anodo storis paprastai yra 2–3 mm, o tai gali užtikrinti anodo stabilumą ilgalaikio didelio greičio galvanizavimo metu. Brangiųjų metalų galvanizavimo metu dėl brangios Pt dangos kainos dažnai naudojami 1–2 mm storio lakštiniai anodai, siekiant sumažinti naudojamo Pt kiekį, o anodo paviršius poliruojamas, kad būtų pagerintas srovės pasiskirstymas.
2. Dangos apkrovos vertė: Dangos apkrova yra svarbus parametras, turintis įtakos titano anodo eksploatavimo trukmei ir elektrokataliziniam aktyvumui. Skirtingi galvanizavimo procesai turi skirtingus dangos apkrovos reikalavimus. Pavyzdžiui, PCB VCP galvanizavimo procese Ru-Ir-Ta kompozitinės dangos apkrova paprastai yra 8-12g/㎡. Jei apkrova per maža, sutrumpės anodo tarnavimo laikas; jei apkrova yra per didelė, išlaidos padidės ir gali turėti įtakos srovės paskirstymo tolygumas. Elektrolitinės vario folijos gamybos procese Ru{8}}Ir-Ta kompozitinės dangos apkrova paprastai yra 12–15 g/㎡, kad atitiktų ilgalaikio didelio srovės tankio (15-20 A/㎡) veikimo reikalavimus. Brangiųjų metalų galvanizavimo procese Pt dangos apkrova paprastai yra 0,5–1 g / ㎡. Dėl didelio katalizinio Pt aktyvumo nedidelis apkrovos kiekis gali atitikti galvanizavimo reikalavimus, o per didelė apkrova žymiai padidins išlaidas. Reikėtų pažymėti, kad dangos apkrova turi būti suderinta su darbinės srovės tankiu. Paprastai kuo didesnis darbinės srovės tankis, tuo didesnė reikalinga dangos apkrova, užtikrinanti anodo tarnavimo laiką.
|
Dengimo sistema
|
Pagrindiniai taikymo scenarijai |
Poveikis dengimui/procesui |
Konstrukcijų projektavimo reikalavimai |
Pagrindiniai privalumai |
|
Ru-Ir-Ta kompozitinė danga |
PCB vertikalus nuolatinis galvanizavimas (VCP), elektrolitinės vario folijos gamyba, smulkių linijų galvanizavimas |
Užtikrinti vienodą srovės paskirstymą; sumažinti dangos storio paklaidą (Mažiau arba lygi ±3%); pagerinti galvanizavimo efektyvumą (padidinti 10-20%); sumažinti dangos šiurkštumą (Ra Mažesnis arba lygus 0,3 μm) |
PCB galvanizavimas: porėta titano plokštė (poringumas 30-50%), storis 2-3mm; elektrolitinė vario folija: tinklinis anodas (aklo tinklelio dydis 20-50 akių), storis 0,8-1,2 mm; dangos apkrova 8-15g/㎡ |
Puikus srovės paskirstymo tolygumas; didelis katalizinis aktyvumas; geras stabilumas; tinka didelio{0}}tankio galvanizavimo scenarijams; didelis sąnaudų-efektyvumas |
|
Pt danga |
Brangiųjų metalų galvanizavimas (paauksavimas, rodžio dengimas), kietojo chromo pakeitimas (trivalentinis chromavimas) |
Užtikrinti aukštą galvanizuoto sluoksnio grynumą (didesnis arba lygus 99,99%); pašalinti švino taršą (atitikti RoHS/REACH standartus); sumažinti bako įtampą (energijos taupymas 15-20%) |
Lakštinis anodas, storis 1-2mm; paviršiaus poliravimas; dangos apkrova 0,5-1g/㎡; PVD/CVD paruošimo procesas |
Itin didelis cheminis stabilumas; netirpsta galvanizavimo metu; aplinkos apsauga ir atitiktis; didelis elektrokatalizinis aktyvumas; tinka aukščiausios klasės galvanizavimo{0}}scenarijoms |
IV. Vandens valymas / EDI / funkcinių vandens sistemų inžinieriai (persona C): gamyba-Efektyvumo balansas ir teisės aktų laikymosi sprendimai
(I) Pagrindiniai dangos pasirinkimo punktai dezinfekavimo ir valymo scenarijuose
Vandens valymo / EDI / funkcinių vandens sistemų inžinieriams pagrindinis reikalavimas yra veiksmingai dezinfekuoti arba valyti vandenį, užtikrinti, kad nuotekų vandens kokybė atitiktų atitinkamus nacionalinius standartus (pvz., GB 5749 „Geriamojo vandens sveikatos standartas“, GB/T 11446 „Elektroninės kokybės vandens kokybės standartinis greitas eksploatavimo laikas) ir energijos valymo sistemos eksploatacinės sąnaudos. Titano anodo dangos veikimas tiesiogiai veikia vandens valymo proceso efektyvumą (pvz., chloro gamybos efektyvumą, jonų šalinimo efektyvumą), energijos suvartojimo lygį ir vandens kokybės saugumą. Toliau bus analizuojami pagrindiniai dangos pasirinkimo aspektai pagal du tipinius scenarijus (dezinfekavimas ir EDI ypač gryno vandens paruošimas) ir atitinkamų dengimo sistemų (Ru-Ir-Sn danga ir Ir-Ta danga).
1. Ru-Ir-Sn danga: natrio hipochlorito generatorių efektyvumo etalonas

Natrio hipochlorito generatoriai plačiai naudojami geriamojo vandens dezinfekcijai, baseino vandens dezinfekcijai, ligoninių nuotekų dezinfekcijai ir kituose scenarijuose. Jų pagrindinis principas yra elektrolizuoti natrio chlorido tirpalą, kad per titano anodus susidarytų natrio hipochloritas (plačio spektro -dezinfekavimo priemonė). Pagal šį scenarijų pagrindiniai reikalavimai dangų sistemai yra didelis chloro išsiskyrimo efektyvumas, mažas energijos suvartojimas ir antrinės taršos (pvz., sunkiųjų metalų jonų tirpimo) nebuvimas. Ru-Ir-Sn sudėtinė danga yra trijų komponentų oksido danga, sudaryta iš rutenio oksido, iridžio oksido ir alavo oksido, kuri yra natrio hipochlorito generatorių efektyvumo etalonas.
Ru-Ir komponentai, esantys Ru-Ir-Sn dangoje, turi didelį elektrokatalizinį aktyvumą chloro išsiskyrimo reakcijoje, kuri gali veiksmingai katalizuoti chlorido jonų oksidaciją natrio chlorido tirpale, kad susidarytų chloro dujos, o tada reaguoja su vandeniu, kad susidarytų natrio hipochloritas. Ru-Ir-Sn dangos chloro išsiskyrimo efektyvumas gali siekti daugiau nei 95 %, o tai yra žymiai didesnis nei tradicinių grafito anodų (apie 70 %). Sn komponentas dangoje gali padidinti dangos stabilumą, sumažinti dangos tirpimo greitį ir išvengti antrinės vandens kokybės taršos, kurią sukelia sunkiųjų metalų jonų (pvz., Ru, Ir) tirpimas. Tuo pačiu metu Ru-Ir-Sn dangos chloro išsiskyrimo perteklius gali sumažinti natrio hipochlorito generatoriaus elektrolizės įtampą, sumažinti energijos sąnaudas daugiau nei 20 %, palyginti su tradiciniais grafito anodais, ir žymiai sumažinti vandens valymo sistemos eksploatacines išlaidas. Faktiškai naudojant didelės apimties geriamojo vandens valymo įrenginius, natrio hipochlorito generatoriuose naudojant Ru-Ir-Sn dengtus titano anodus, likutinio chloro kiekis nuotekose gali būti stabilus – 0,3-0,3-energijos ir 0,5 mg/l standartinis chloro vienetas (gamyba 7-49 mg/l). suvartojimas yra tik 2,5 kWh/kg Cl₂, o tai yra daug mažesnis nei vidutinis šalies lygis (3,5 kWh/kg Cl₂). Be to, Ru-Ir-Sn danga gali prisitaikyti prie natrio chlorido tirpalo koncentracijos (5-20%) ir temperatūros (5-40 laipsnių) svyravimų vandens valymo procese, užtikrinant stabilų natrio hipochlorito generatoriaus veikimą.
2. Ir-Ta danga: EDI modulių suderinamumo dizainas

EDI (elektrodejonizacijos) technologija yra pagrindinė technologija ruošiant itin-gryną vandenį (laidumas mažesnis arba lygus 0,1 μS/cm) ir plačiai naudojama puslaidininkių, elektronikos, farmacijos ir kitose pramonės šakose. Pagrindinis EDI sistemos komponentas yra EDI modulis, kuris įgyvendina gilų jonų pašalinimą iš vandens per bendrą jonų mainų dervos ir elektrinio lauko veikimą. Titano anodai yra svarbūs EDI modulio komponentai, užtikrinantys jonų mainų reakcijai reikalingą elektrinį lauką. Pagal šį scenarijų pagrindiniai reikalavimai dengimo sistemai yra didelis stabilumas elektrolizės procese, netirpsta priemaišų jonai ir geras suderinamumas su EDI moduliu. Ir-Ta danga tapo pirmuoju EDI modulių pasirinkimu dėl itin didelio cheminio stabilumo ir deguonies išsiskyrimo stabilumo.
EDI modulyje titano anodas ilgą laiką turi veikti didelio{0}}grynumo vandens aplinkoje (laidumas mažesnis arba lygus 10 μS/cm) ir esant dideliam elektrinio lauko intensyvumui. Ir-Ta danga pasižymi itin dideliu deguonies išsiskyrimo potencialu ir cheminiu stabilumu, todėl gali išvengti dangos ištirpimo elektrolizės proceso metu, užtikrinti, kad į itin gryną vandenį nepatektų jokių priemaišų jonų (tokių kaip Ir, Ta), ir atitikti elektroninės kokybės vandens kokybės reikalavimus (GB/T 11446). Tuo pačiu metu Ir-Ta danga pasižymi stabiliu deguonies išsiskyrimu, kuri gali išlaikyti stabilią darbinę įtampą ilgai -veikiant EDI moduliui, išvengti elektrinio lauko intensyvumo svyravimų ir užtikrinti EDI modulio jonų šalinimo efektyvumą. Projektuojant Ir-Ta padengtą titano anodo, skirto EDI moduliams, taip pat reikia atkreipti dėmesį į suderinamumą su pagrindinių EDI modulių prekių ženklų (pvz., GE, Siemens) srauto kanalų struktūra, užtikrinant, kad anodas būtų tobulai sumontuotas modulyje ir vienodas srovės paskirstymas. Iš tikrųjų naudojant puslaidininkių gamyklos ultra{12}}gryno vandens paruošimo sistemą, naudojant Ir-Ta dangos titano anodus EDI moduliuose, pagaminto itin{14}}gryno vandens laidumas gali būti stabilus, esant Mažesniam arba lygiam 0,06 μS/cm, o modulis veikė ne ilgiau nei 5 metus, o EDI žymiai sumažina itin{17}}tyro vandens sistemos eksploatavimo sąnaudas.
(II) Vandens kokybės sauga ir taisyklių laikymasis
Vandens valymo / EDI / funkcinių vandens sistemų inžinieriams vandens kokybės sauga yra didžiausias prioritetas, todėl būtina griežtai užtikrinti, kad vandens valymo procesas atitiktų atitinkamus nacionalinius ir pramonės standartus. Toliau daugiausia dėmesio bus skiriama metalo jonų nusodinimo kontrolės priemonių ir energijos suvartojimo optimizavimo metodų įdiegimui, siekiant padėti inžinieriams suvokti vandens valymo efektyvumo ir vandens kokybės saugos pusiausvyrą bei užtikrinti atitiktį reikalavimams.

1. Metalo jonų nusodinimo kontrolės priemonės: Metalų jonų (tokių kaip Ru, Ir, Ta, Pt) nusodinimas nuo titano anodo dangų yra vienas iš pagrindinių veiksnių, turinčių įtakos vandens kokybės saugai. Norint kontroliuoti metalo jonų nusodinimą, pirmiausia reikia parinkti didelio stabilumo ir mažo tirpimo greičio dangų sistemą (pvz., Ru-Ir-Sn dangą, Ir-Ta dangą). Antra, titano anodų gamybos procese būtina griežtai kontroliuoti dangos kokybę, pvz., užtikrinti dangos vienodumą ir kompaktiškumą, vengti dangos defektų (pvz., skylučių, įtrūkimų), dėl kurių gali paspartėti tirpimas. Be to, eksploatuojant vandens valymo sistemą būtina reguliariai aptikti metalų jonų kiekį nuotekame vandenyje. Pavyzdžiui, geriamojo vandens dezinfekcijos scenarijuose sunkiųjų metalų jonų (tokių kaip Ru, Ir) kiekis nuotekame vandenyje turėtų būti kontroliuojamas žemiau 0,001 mg/L (atitinka GB 5749 standartus); elektroniniuose ultra-gryno vandens ruošimo scenarijuose metalo jonų kiekis turėtų būti kontroliuojamas mažesnis nei 1 ppt (atitinka GB/T 11446 standartus). Tiksliems matavimams aptikimo metoduose gali būti naudojama induktyviai susietos plazmos masės spektrometrija (ICP-MS). Jei metalo jonų kiekis viršija standartą, būtina laiku patikrinti titano anodo dangos vientisumą ir prireikus anodą pakeisti.
2. Energijos suvartojimo optimizavimo metodai: Energijos suvartojimas yra svarbi vandens valymo sistemos eksploatavimo išlaidų dalis. Titano anodų energijos suvartojimo optimizavimas gali veiksmingai sumažinti eksploatavimo išlaidas. Pagrindiniai energijos suvartojimo optimizavimo metodai yra šie: (1) dangos sistemos su mažu potencialo pertekliumi parinkimas (pvz., Ru-Ir-Sn danga chloro išsiskyrimui, Ir-Ta danga deguonies išsiskyrimui), kuri gali sumažinti elektrolizės įtampą ir taip sumažinti energijos sąnaudas. (2) Optimizuoti titano anodų struktūrą ir išdėstymą, pvz., naudojant porėtus anodus, siekiant padidinti specifinį anodo paviršiaus plotą, sumažinti srovės tankį ant anodo paviršiaus ir sumažinti perteklinį potencialą. (3) Vandens valymo sistemos veikimo parametrų kontrolė, pvz., elektrolito koncentracijos (pvz., natrio chlorido tirpalo koncentracijos natrio hipochlorito generatoriuose), temperatūros ir srauto optimizavimas, siekiant užtikrinti, kad sistema veiktų optimaliomis darbo sąlygomis. (4) Reguliariai valykite titano anodo paviršių, kad pašalintumėte nešvarumus ir apnašas ant paviršiaus, išvengtumėte anodo paviršiaus atsparumo didėjimo ir užtikrintumėte stabilų anodo veikimą. Pavyzdžiui, komunalinių nuotekų valymo įrenginiuose, optimizavus Ru-Ir-Sn dangos titano anodų struktūrą ir veikimo parametrus, dezinfekcijos sistemos vieneto energijos sąnaudos sumažėja 25 proc., o metinės energijos taupymo sąnaudos siekia daugiau nei 1 mln. juanių.
|
Dengimo sistema |
Pagrindiniai taikymo scenarijai |
Pagrindiniai našumo parametrai |
Atitikties rodikliai |
Privalumai |
|
Ru-Ir-Sn danga |
Natrio hipochlorito generatoriai, geriamojo vandens dezinfekcija, baseino vandens dezinfekcija, ligoninių nuotekų dezinfekcija |
Chloro išsiskyrimo efektyvumas Didesnis arba lygus 95 %; chloro gamybos vieneto energijos suvartojimas Mažesnis arba lygus 2,5 kWh/kg Cl₂; dangos tirpimo greitis Mažesnis arba lygus 0,001 mg/(L·h) |
Nuotekų vandens kokybė atitinka GB 5749; sunkiųjų metalų jonų kiekis Mažesnis arba lygus 0,001 mg/L; antrinės taršos nėra |
Didelis chloro išsiskyrimo efektyvumas; mažas energijos suvartojimas; geras stabilumas; nėra antrinės taršos; tinka įvairiems dezinfekavimo scenarijams |
|
Ir-Ta danga |
EDI moduliai, elektroninis itin{0}}tyro vandens paruošimas, didelio-grynumo vandens valymas |
Deguonies išsiskyrimo stabilumas: darbinės įtampos svyravimai Mažesni arba lygūs 5 mV; jonų šalinimo efektyvumas Didesnis arba lygus 99,9 %; dangos tirpimo greitis Mažesnis arba lygus 0,0001 mg/(L·h) |
Nuotekų vandens kokybė atitinka GB/T 11446; metalo jonų kiekis Mažesnis arba lygus 1 ppt; suderinamas su pagrindiniais EDI modulių prekių ženklais |
Itin didelis cheminis stabilumas; nėra priemaišų jonų nusodinimo; stabilus veikimas; ilgas tarnavimo laikas; geras suderinamumas su EDI moduliais |
V. Nauji energetikos / vandenilio energijos / elektrochemijos tyrimų ir plėtros inžinieriai (D asmuo): aukšta eksploatavimo sąlygų tolerancija ir didinamas{1}} dizainas
(I) Dangos ilgaamžiškumo pasirinkimas ekstremaliomis eksploatavimo sąlygomis
Naujiems energijos / vandenilio energijos / elektrocheminių tyrimų ir plėtros inžinieriams pagrindinis poreikis yra sukurti titano anodus, kurie galėtų prisitaikyti prie ekstremalių eksploatavimo sąlygų (pvz., didelio srovės tankio, stipraus rūgštingumo, aukštos temperatūros, aukšto slėgio) naujose energijos sistemose (pvz., PEM elektrolizatoriuose, chloro -šarminėje elektrolizėje, ličio baterijų sistemose ir medžiagų oksidacijoje), {1} ilgą laiką. suvokti technologijos mastą-nuo laboratorijos iki inžinerijos. Dangos ilgaamžiškumas ekstremaliomis eksploatavimo sąlygomis yra raktas į šį poreikį. Toliau daugiausia dėmesio bus skiriama dviejų tipiškų dangų sistemų (didelio iridžio dangos ir Ru{5}}Ir gradiento dangos) pasirinkimo ir jų patvarumo ekstremaliomis eksploatavimo sąlygomis analizei.
1. Didelė iridžio danga (Ir didesnė arba lygi 80 %): ilgalaikė -PEM elektrolizatorių garantija

PEM (Proton Exchange Membrane) elektrolizatoriai yra pagrindinė įranga, skirta vandenilio gamybai vandens elektrolizės būdu, kurios pranašumai yra didelis vandenilio gamybos efektyvumas, didelis vandenilio grynumas ir greitas atsako greitis. Jie plačiai naudojami vandenilio energijos kaupimui, kuro elementų transporto priemonėms ir kitose naujose energijos srityse. PEM elektrolizatorių eksploatavimo sąlygos itin atšiaurios: didelis srovės tankis (dažniausiai 1000-3000A/㎡), stiprus rūgštingumas (protonų mainų membranos pH yra mažesnė nei 2), didelė drėgmė (santykinė drėgmė Didesnė arba lygi 95%) ir aukšta temperatūra (80-100 laipsnių). Esant tokioms ekstremalioms sąlygoms, titano anodo danga turi turėti itin didelį deguonies išsiskyrimo katalizinį aktyvumą, cheminį stabilumą ir atsparumą korozijai. Didelė iridžio danga (Ir didesnė arba lygi 80%, daugiausia sudaryta iš iridžio oksido) tapo ilgalaike PEM elektrolizatorių garantija dėl savo unikalių veikimo pranašumų.
Didelės iridžio dangos perteklinis deguonies išsiskyrimo potencialas (mažesnis arba lygus 0,2 V esant 2000 A/㎡), kuris gali efektyviai katalizuoti vandens skaidymo reakciją (deguonies išsiskyrimo reakciją) esant dideliam srovės tankiui, pagerinti PEM elektrolizatoriaus vandenilio gamybos efektyvumą ir sumažinti energijos sąnaudas. Tuo pačiu metu iridžio oksidas pasižymi ypač dideliu cheminiu stabilumu stiprios rūgšties ir aukštos temperatūros aplinkoje, todėl gali išvengti dangos ištirpimo ir skilimo, užtikrinti ilgalaikį stabilų anodo veikimą. Didelės iridžio dangos nanokristalinė struktūra gali slopinti grūdų aglomeraciją ir augimą ilgalaikėmis aukštos temperatūros ir didelio srovės tankio sąlygomis, išlaikyti specifinį dangos paviršiaus plotą ir išvengti katalizinio aktyvumo susilpnėjimo. Atliekant faktinius PEM elektrolizatorių tyrimus, plėtrą ir taikymą, didelio iridžio dangos titano anodas gali priversti PEM elektrolizatorių stabiliai veikti daugiau nei 5 000 valandų, kai srovės tankis yra 2 000 A/㎡, o katalizinio aktyvumo susilpnėjimo greitis yra mažesnis nei 5 %, o tai atitinka ilgalaikius PEM elektrolizės reikalavimus. Be to, didelio iridžio dangos paruošimo procesas (pvz., CVD, atominio sluoksnio nusodinimas) taip pat turi būti griežtai kontroliuojamas, kad būtų užtikrintas dangos vienodumas ir kompaktiškumas, išvengta dangos defektų, dėl kurių gali greičiau sugesti.
2. Ru-Ir gradientinė danga: prisitaikymas prie chloro-šarmų ir specialūs oksidacijos procesai

Naujose su energija{0}}susijusiose srityse, tokiose kaip chloro-šarminė elektrolizė (gaminant chloro dujas ir kaustinę sodą, kurios yra svarbios naujos energijos baterijų žaliavos) ir ličio baterijų medžiagų oksidacija (gaminant ličio geležies fosfatą, ličio kobalto oksidą ir kitas katodines medžiagas), eksploatavimo sąlygos taip pat yra labai tankios. (500{5}}2000A/㎡), stiprus rūgštingumas arba stiprus šarmingumas ir deguonies išsiskyrimo bei chloro išsiskyrimo reakcijų sambūvis. Dangų sistema turi turėti gerą katalizinį aktyvumą tiek deguonies išsiskyrimo, tiek chloro išsiskyrimo reakcijoms ir turėti didelį stabilumą ekstremaliomis sąlygomis. R
„Ru{0}}Ir gradientinės dangos konstrukcija atitinka „gradientinės sudėties“ struktūrą: paviršinis sluoksnis yra turtingas iridžio- (Ir didesnis arba lygus 70 %), kuris turi didelį deguonies išsiskyrimo potencialą ir cheminį stabilumą, gali atsispirti oksidacinei elektrolito korozijai, užtikrinant dangos paviršiaus stabilumą; apatiniame sluoksnyje yra daug rutenio- (Ru Didesnis arba lygus 60 %), kuris pasižymi dideliu chloro išsiskyrimo kataliziniu aktyvumu ir gali efektyviai katalizuoti chloro išsiskyrimo reakciją, pagerindamas proceso efektyvumą. Dėl šios gradientinės struktūros danga pasižymi puikiu deguonies išsiskyrimo stabilumu ir chloro išsiskyrimo kataliziniu aktyvumu, o tai gali gerai prisitaikyti prie deguonies išsiskyrimo ir chloro išsiskyrimo reakcijų chloro-šarminės elektrolizės ir ličio baterijos medžiagų oksidacijos procesuose. Tuo pačiu metu „Ru{8}}Ir“ gradientinė danga puikiai toleruoja didelį srovės tankį, kuri gali stabiliai veikti esant 1500A/㎡ srovės tankiui, o tarnavimo laikas viršija 3 metus. Faktiškai naudojant ličio baterijų medžiagų gamintojo oksidacijos gamybos liniją, naudojant Ru-Ir gradientinės dangos titano anodus, ličio baterijų medžiagų oksidacijos greitis gali padidėti 30 %, o energijos sąnaudos vienam gaminiui sumažėja 20 %, o tai žymiai pagerina gamybos efektyvumą ir sumažina gamybos sąnaudas.
(II) Didinimo{0}}strategija nuo laboratorinio masto iki inžinerijos
Naujiesiems energijos / vandenilio energijos / elektrochemijos MTTP inžinieriams svarbu suvokti, kad titano anodo technologijos išplito nuo laboratorijos iki inžinerijos. Didinimo{2}}procesas turi išspręsti dangos vienodumo, konstrukcijos dizaino ir veikimo nuoseklumo problemas. Toliau daugiausia dėmesio bus skiriama mastelio -didinimo strategijų pristatymui iš dviejų aspektų: dangos paruošimo proceso ir anodo konstrukcijos projektavimo.
1. Dangos paruošimo proceso -didinimas: Laboratorijoje dangos paruošimo procesas paprastai yra nedidelio- masto (pvz., dengimas teptuku, panardinimas), todėl sunku patenkinti didelės apimties gamybos inžinerinius reikalavimus, susijusius su dangos vienodumu ir gamybos efektyvumu. Todėl būtina taikyti didelio-masto ir didelio- tikslumo dangų paruošimo procesus, pvz., cheminį nusodinimą garais (CVD), elektroforetinį padengimą ir terminio skaidymo dangą. CVD procesas gali užtikrinti vienodą dangos nusodinimą ant didelio -pločio titano substratų, pasižyminčių dideliu dangos grynumu ir kompaktiškumu, o tai yra tinkama didelio našumo dangoms, pvz., didelio iridžio dangoms, paruošti. Elektroforetinio dengimo procese galima greitai padengti didelio-ploto titano substratus, turinčius didelį gamybos efektyvumą ir gerą dangos vienodumą, kuris tinka Ru-Ir ir Ir-Ta serijų dangoms ruošti. Terminio skilimo dengimo procesas yra brandus didelio masto dangos paruošimo procesas, kurio pranašumai yra paprastas procesas, maža kaina ir lengvas mastelio didinimas. Jis plačiai naudojamas pramoninėje Ru-Ir-Sn, Ru{17}}Ir-coating Tas ir kt. Didinant-dangos paruošimo procesą, būtina griežtai kontroliuoti proceso parametrus (pvz., temperatūrą, slėgį, koncentraciją, laiką), kad būtų užtikrintas skirtingų partijų dangos veikimo nuoseklumas. Pavyzdžiui, didinant -daug iridžio dangų, skirtų PEM elektrolizatoriams, gamybą, CVD proceso parametrai (pvz., reakcijos temperatūra 800 laipsnių, reakcijos slėgis 500 Pa, reakcijos laikas 2 val.) yra griežtai kontroliuojami, todėl didelio -pločio ±5 titano substratų dangos storio vienodumas yra kontroliuojamas tarp partijų ir 2 m. geras.
2. Anodo struktūrinio projektavimo mastelis{1}}didesnis: Laboratorijoje esanti anodo struktūra paprastai yra mažo-dydžio (pvz., 5 cm × 5 cm dydžio lakštiniai anodai), kuri negali atitikti didelės- masto įrangos (pvz., PEM elektrolizatorių, kurių krūvos plotas didesnis nei 1 ㎡) reikalavimų dėl srovės paskirstymo ir elektrolitų cirkuliacijos. Todėl būtina atlikti optimizuotą anodo struktūros projektavimą, pavyzdžiui, pritaikyti porėtas struktūras, tinklines struktūras ir modulines konstrukcijas. Porėta anodo struktūra gali padidinti specifinį anodo paviršiaus plotą, pagerinti srovės pasiskirstymo vienodumą ir sumažinti elektrodo paviršiaus koncentracijos poliarizaciją, kuri tinka PEM elektrolizatoriams ir kitiems didelio srovės tankio scenarijams. Tinklinė anodo struktūra gali palengvinti elektrolito cirkuliaciją, sumažinti sistemos slėgio kritimą ir yra tinkama chloro-šarminei elektrolizei ir kitiems srauto elektrolizės scenarijams. Modulinės konstrukcijos dėka galima surinkti ir pakeisti didelio ploto anodus, o tai patogu prižiūrėti ir eksploatuoti inžinerinę įrangą. Didinant anodo struktūrą, būtina atlikti skysčių modeliavimą ir elektrinį modeliavimą, siekiant optimizuoti anodo išdėstymą ir struktūros parametrus, užtikrinti vienodą srovės ir elektrolito pasiskirstymą bei išvengti vietinio perkaitimo ir netolygios korozijos. Pavyzdžiui, projektuojant Ru-Ir gradiento dangos titano anodus, skirtus chloro-šarminiams elektrolizatoriams, naudojama tinklinio anodo struktūra (akies dydis 30 akių, storis 1,5 mm), o anodo išdėstymas optimizuojamas taip, kad srovės pasiskirstymas būtų tolygus. elektrolizatorius (5m×3m) valdomas ±10 % ribose, o elektrolitų cirkuliacija yra sklandi, o tai atitinka inžinerinės didelio masto gamybos reikalavimus.
|
Dengimo sistema |
Taikomos ekstremalios eksploatavimo sąlygos |
Pagrindinis našumas |
Pagrindiniai{0}}didinimo taškai |
Privalumai |
|
Didelė iridžio danga (Ir didesnė arba lygi 80%) |
PEM elektrolizatoriai: didelio srovės tankio (1000-3000A/㎡), stipraus rūgštingumo (pH)<2), high humidity (≥95%), high temperature (80-100℃) |
Per didelis deguonies išsiskyrimo potencialas, mažesnis arba lygus 0,2 V (2000 A/㎡); 5000h stabilumo testas: aktyvumo susilpnėjimo koeficientas Mažesnis arba lygus 5%; korozijos greitis Mažesnis arba lygus 0,001 mm per metus |
Dangos paruošimas: CVD procesas, kontroliuojama temperatūra/slėgis/laikas; anodo struktūra: porėta struktūra, modulinė konstrukcija; užtikrinti vienodą dangą dideliems{0}}pagrindų plotams |
Itin didelis deguonies išsiskyrimo katalizinis aktyvumas; geras stabilumas ekstremaliomis sąlygomis; ilgas tarnavimo laikas; tinka PEM elektrolizatoriaus masteliui-didinti |
|
Ru-Ir gradientinė danga |
Chloro-šarminė elektrolizė, ličio baterijos medžiagos oksidacija: didelis srovės tankis (500–2000 A/㎡), stipri rūgštis/šarmas, deguonies išsiskyrimas ir chloro išsiskyrimo sambūvis |
Chloro išsiskyrimo perteklinis potencialas Mažesnis arba lygus 0,15 V; deguonies išsiskyrimo viršpotencialas, mažesnis arba lygus 0,8 V; 3 metų stabilumo testas: aktyvumo susilpnėjimo koeficientas Mažesnis arba lygus 10 %; korozijos greitis Mažesnis arba lygus 0,005 mm per metus |
Dangos paruošimas: elektroforezinis padengimas + terminis skaidymas, kontrolinė gradiento sudėtis; anodo struktūra: tinklelio struktūra, optimizuotas išdėstymas; užtikrinti tolygų srovės/elektrolito pasiskirstymą |
Dviejų{0}}funkcijų katalizinis aktyvumas (deguonies išsiskyrimas + chloro išsiskyrimas); didelis atsparumas ekstremalioms sąlygoms; tinka sudėtingiems procesams-didinti; didelis sąnaudų-efektyvumas |
VI. Pirkimų / tiekimo grandinės vadovai (asmuo E): techninės specifikacijos ir tiekėjų valdymo strategijos
(I) Pasiūlymų techninių specifikacijų formulavimas: pagrindiniai kokybės kontrolės taškai
Pirkimo / tiekimo grandinės vadovams pagrindinis reikalavimas yra užtikrinti titano anodų kokybę kontroliuojant pirkimo išlaidas, išvengti kokybės rizikos ir tiekimo grandinės rizikos ir užtikrinti sklandžią gamybos eigą. Mokslinių ir pagrįstų konkurso techninių specifikacijų formulavimas yra raktas į šį poreikį. Techninėse specifikacijose turi būti aiškiai apibrėžti titano anodų kokybės rodikliai, bandymo metodai ir priėmimo standartai, taip pat veiksmingai kontroliuojama titano anodų kokybė iš šaltinio. Toliau pagrindinis dėmesys bus skiriamas pagrindinių kokybės kontrolės punktų įvedimui rengiant konkurso technines specifikacijas.
1. Pagrindinių veiklos rodiklių paaiškinimas

Atsižvelgiant į faktinius titano anodų naudojimo scenarijus (pvz., apsauga nuo korozijos, galvanizavimas, vandens valymas), būtina aiškiai apibrėžti pagrindinius dangų sistemos veikimo rodiklius. Pavyzdžiui, Ru-Ir dangos titano anodų, naudojamų grunto katodinei apsaugai, pagrindiniai našumo rodikliai apima chloro išsiskyrimo perteklinį potencialą (Mažiau nei 0,15 V arba lygų), korozijos greitį (Mažiau arba lygų 0,01 mm per metus), eksploatavimo trukmę (Daugiau arba lygi 15 metų), dangos apkrovą (5 m.) ir kt., 2. Ir-Ta padengtų titano anodų, naudojamų jūrinėje aplinkoje, pagrindiniai veikimo rodikliai apima deguonies išsiskyrimo potencialą (didesnis arba lygus 1,6 V), korozijos greitį (mažesnis arba lygus 0,005 mm per metus), potencialo svyravimų diapazonas (Mažiau arba lygus 5 mV) ir kt.; Pt dengtų titano anodų, naudojamų tauriųjų metalų galvanizavimui, pagrindiniai eksploataciniai rodikliai yra dangos grynumas (didesnis arba lygus 99,9 %), tarnavimo laikas (didesnis arba lygus 5 metai), dangos apkrova (0,5–1 g/㎡) ir kt. Tuo pačiu metu būtina aiškiai apibrėžti techninius titaninio purstrano medžiagos parametrus. pagal GB/T 3621), grynumas (didesnis arba lygus 99,6%), paviršiaus šiurkštumas (Ra 1,6-3,2 μm) ir kt., kad būtų užtikrintas pagrindinis titano anodo veikimas.
2. Bandymo metodų ir priėmimo standartų formulavimas

Aiškūs bandymo metodai ir priėmimo standartai garantuoja, kad titano anodai atitinka techninius reikalavimus. Dėl dangos eksploatacinių rodiklių tyrimo metodų būtina nurodyti taikomus nacionalinius ar tarptautinius standartus (pvz., ASTM, GB/T) ir reikiamą bandymo įrangą. Pavyzdžiui, chloro išsiskyrimo viršpotencialo bandymas turėtų būti atliktas pagal ASTM G91 standartą, naudojant elektrocheminę darbo vietą anodo poliarizacijos kreivei išmatuoti; dangos apkrovos bandymas turi būti atliktas naudojant induktyviai susietą plazmos emisijos spektrometrą (ICP-OES), ištirpinus dangą. Priėmimo standartams būtina aiškiai apibrėžti kiekvieno efektyvumo rodiklio kvalifikuotą diapazoną, pristatomų produktų mėginių ėmimo santykį ir mėginių ėmimo būdą bei nekvalifikuotų gaminių tvarkymo būdus. Pavyzdžiui, titano anodų mėginių ėmimo santykis tiekiant partiją neturėtų būti mažesnis nei 3%, o jei mėginyje randamas vienas nekvalifikuotas produktas, reikia atlikti pilną patikrinimą; jei atliekant pilną apžiūrą randama daugiau nei 5% nekvalifikuotų gaminių, visa prekių partija turi būti grąžinta arba perdirbama. Be to, taip pat būtina nurodyti priėmimo procedūras, tokias kaip bendras pirkėjo ir tiekėjo priėmimas, tiekėjo bandymų ataskaitų pateikimas ir abiejų šalių raštiškas priėmimo rezultatų patvirtinimas.
3. Tiekėjo kvalifikacijos ir techninių galimybių reikalavimai
Siekiant užtikrinti produkcijos kokybės ir tiekimo pajėgumų stabilumą, konkurso techninėse specifikacijose būtina aiškiai apibrėžti tiekėjo kvalifikacijos reikalavimus. Pavyzdžiui, tiekėjas turėtų turėti nepriklausomą juridinio asmens statusą, titano anodų gamybos licenciją ir atitinkamus kokybės valdymo sistemos sertifikatus (pvz., ISO 9001); turėti daugiau nei 5 metų titano anodo dengimo sistemų gamybos patirtį ir sėkmingai pritaikyti atitinkamose srityse (pvz., teikti veikimo patikros ataskaitas ir naudotojų atsiliepimus apie apsaugos nuo korozijos projektus); turėti visą gamybos įrangą (pvz., terminio skaidymo krosnis, elektroforetinio dengimo įrangą) ir bandymo įrangą (pvz., elektrochemines darbo vietas, ICP-OES) ir profesionalias MTTP bei technines komandas, teikiančias techninę pagalbą ir aptarnavimą po -pardavimo. Be to, taip pat būtina pateikti tiekėjo tiekimo pajėgumų ir pristatymo ciklo reikalavimus, pvz., užtikrinti, kad mėnesio tiekimo pajėgumas būtų ne mažesnis už pirkėjo mėnesio poreikį, o pristatymo ciklas būtų ne ilgesnis kaip 30 dienų nuo sutarties pasirašymo, kad nebūtų pakenkta pirkėjo gamybos eigai dėl pavėluoto pristatymo.
(II) Tiekėjų valdymo ir rizikos kontrolės strategijos
Pirkimų ir (arba) tiekimo grandinės vadovai turi ne tik suformuluoti griežtas konkurso technines specifikacijas, bet ir sukurti visą tiekėjų valdymo sistemą, kad būtų galima valdyti visą -procesų valdymą ir tiekėjų rizikos kontrolę, užtikrinant stabilų titano anodų tiekimą ir kokybę. Toliau daugiausia dėmesio bus skiriama tiekėjų įvertinimo ir atrankos,-procesų kokybės kontrolės ir po-paslaugų po pardavimo valdymo strategijų pristatymui.

1. Tiekėjų vertinimo ir atrankos sistema:Kelių{0}}dimensijų tiekėjų vertinimo indeksų sistemos sukūrimas yra pagrindas atrenkant aukštos{{1}kokybės tiekėjus. Vertinimo rodikliai turėtų apimti ne tik produkto kokybę, kainą ir pristatymo ciklą, bet ir technines galimybes, aptarnavimą po-pardavimo, finansinę būklę ir įmonės reputaciją. Pirminiam tiekėjų vertinimui,{5}}turėtų būti atlikti auditai vietoje, siekiant patikrinti tiekėjo gamybos sąlygas, kokybės valdymo sistemos veikimą, technines galimybes ir atsargų valdymą. Pavyzdžiui, patikrinkite, ar tiekėjo gamybos įranga yra pažangi ir sukomplektuota, ar dangos paruošimo procesas atitinka techninius reikalavimus, ar bandymo įranga sukalibruota ir efektyvi, ar gamybos aikštelė švari ir tvarkinga. Norint iš naujo-įvertinti esamus tiekėjus, reikia sukurti dinaminį vertinimo mechanizmą ir reguliariai (pvz., kas 6 mėnesius ar 1 metus) vertinti tiekėjo veiklą praėjusiu bendradarbiavimo laikotarpiu (pvz., produkto kvalifikavimo rodiklis, pristatymo laiku greitis, po{10}paslaugų reagavimo greitis). Pagal vertinimo rezultatus tiekėjai skirstomi į A, B, C ir D lygius. A-lygio tiekėjai yra pagrindiniai bendradarbiaujantys tiekėjai, todėl gali būti taikomos lengvatinės politikos, pvz., užsakymų kiekio didinimas ir mokėjimo ciklų mažinimas; D-lygmens tiekėjai yra nekvalifikuoti tiekėjai ir turėtų būti pašalinti iš tiekėjų sąrašo. Be to, būtina sukurti atsarginį tiekėjo mechanizmą, parinkti 2-3 alternatyvius tiekėjus kiekvienam titano anodo dengimo sistemos tipui, kad būtų išvengta tiekimo grandinės sutrikimų, atsirandančių dėl vieno tiekėjo gedimo.
2. Vykdoma-titano anodų kokybės kontrolė:Siekdami užtikrinti, kad titano anodų kokybė gamybos proceso metu atitiktų reikalavimus, pirkimo / tiekimo grandinės vadovai turi atlikti proceso kokybės kontrolę-, ty į tiekėjo gamybos vietą nusiųsti profesionalius kokybės inspektorius, kurie prižiūrėtų ir tikrintų pagrindinius gamybos procesus (pvz., titano pagrindo paruošimą, dangos paruošimą, terminį apdorojimą). Titano pagrindo išankstinio apdorojimo procese būtina patikrinti, ar paviršiaus šiurkštumas, švarumas ir oksido plėvelės pašalinimas atitinka reikalavimus, nes pagrindo išankstinio apdorojimo kokybė tiesiogiai veikia dangos ir pagrindo sukibimo jėgą; dangos paruošimo procesui būtina patikrinti, ar proceso parametrai (pvz., dangos tirpalo koncentracija, dangos temperatūra, dengimo greitis) atitinka technines specifikacijas, ir paimti mėginius dangos apkrovai ir vienodumui patikrinti; terminio apdorojimo procesui būtina patikrinti, ar terminio apdorojimo temperatūra ir laikas atitinka reikalavimus, nes terminis apdorojimas turi įtakos kristalų struktūrai ir dangos veikimui. Be to, siekiant užtikrinti gaminių kokybės atsekamumą, būtina reikalauti, kad tiekėjas sukurtų pilną gamybos proceso registravimo sistemą, fiksuotų kiekvieno gamybos proceso pagrindinius parametrus ir bandymų rezultatus bei pateiktų pirkėjui patikrinti gamybos proceso įrašus kartu su pristatoma produkcija.
3. Po-paslaugų valdymas ir atsakas į riziką:Geras aptarnavimas po-pardavimo yra svarbi kokybės problemų sprendimo ir sklandaus gamybos eigos garantija. Pasiūlymų techninėse specifikacijose ir tiekimo sutartyse būtina aiškiai apibrėžti tiekėjo aptarnavimo po pardavimo įsipareigojimus, pvz., pirkėjo eksploatavimo ir priežiūros personalo techninį mokymą (įskaitant titano anodų naudojimą, priežiūrą ir gedimų diagnostiką); 24-valandų techninės konsultacijos ir aptarnavimo vietoje{5}}palaikymas, o atsakymo laikas į{11}}vietinę paslaugą neturėtų viršyti 48 valandų vietinių tiekėjų ir 72 valandų užsienio tiekėjų; titano anodams, turintiems kokybės problemų per garantinį laikotarpį (dažniausiai 1-3 metai), tiekėjas turėtų teikti nemokamas keitimo ar remonto paslaugas, kompensuoti dėl kokybės problemų atsiradusius ekonominius nuostolius. Be to, pirkimų/tiekimo grandinės vadovai turi sukurti kokybės problemų sprendimo mechanizmą, fiksuoti ir sekti naudojamų titano anodų kokybės problemas, kartu su tiekėju išanalizuoti problemų priežastis, suformuluoti tobulinimo priemones, kad panašios problemos nepasikartotų. Pavyzdžiui, jei naudojant titano anodus nulupta danga, būtina patikrinti, ar dangos ir pagrindo sukibimo jėga atitinka reikalavimus, išanalizuoti, ar tai nėra dėl netinkamo pagrindo išankstinio apdorojimo ar dangos paruošimo proceso, ir reikalauti, kad tiekėjas pagerintų gamybos procesą ir pakartotinai pristatytų kvalifikuotus gaminius.
|
Valdymo nuoroda |
Pagrindiniai valdymo taškai |
Įgyvendinimo metodai |
Reagavimo į riziką priemonės |
|
Tiekėjų įvertinimas ir atranka |
Produkto kokybė, techninės galimybės, tiekimo pajėgumai, aptarnavimas po-pardavimo, finansinė būklė
|
Daugiamatė vertinimo indeksų sistema; -pirminių tiekėjų auditas vietoje; dinaminis esamų tiekėjų{2}}pervertinimas; atsarginio tiekėjo mechanizmo sukūrimas |
Pašalinti nekvalifikuotus tiekėjus; išlaikyti 2–3 atsarginius tiekėjus kiekvienam produkto tipui, kad būtų išvengta tiekimo sutrikimų |
|
Vykdoma-kokybės kontrolė |
Titano pagrindo išankstinis apdorojimas, dangos paruošimo proceso parametrai, dangos našumas, terminio apdorojimo procesas |
Suburti{0}}svetainės kokybės inspektorius; prižiūrėti pagrindinius gamybos procesus; dangos veikimo pavyzdinis bandymas; reikalauti pilnų gamybos proceso įrašų |
Laiku sustabdyti nekvalifikuotus procesus; reikalauti, kad tiekėjai ištaisytų; stebėti ir patikrinti ištaisymo rezultatus |
|
Po-paslaugų valdymas |
Techniniai mokymai, techninės konsultacijos, -svetainės paslaugos reagavimo greitis, kokybės problemų sprendimas |
Sutartyse aiškiai apibrėžkite{0}}paslaugų po pardavimo įsipareigojimus; sukurti 24 valandas per parą veikiančią techninės pagalbos telefono liniją; įrašyti ir sekti kokybės problemas; bendra problemų priežasčių analizė |
Reikalauti nemokamai pakeisti/sutaisyti nekvalifikuotus gaminius per garantinį laikotarpį; reikalauti ekonominių nuostolių, atsiradusių dėl kokybės problemų; skatinti tiekėjus tobulinti procesus |
VII. Mažos ir vidutinės{1}}įmonės savininkai/smulkios{2}}pirkėjos (F asmuo): sąnaudų-efektyvumo balansas ir praktinio pasirinkimo vadovas
(I) Pagrindinės paklausos analizė: sąnaudų{0}}efektyvumas pirmiausia ir paprastas veikimas
Mažų ir vidutinių įmonių (MVĮ) savininkų ir mažų -partijinių pirkėjų pagrindiniai titano anodų poreikiai labai skiriasi nuo didelių įmonių ir profesionalių inžinierių. Paprastai jie pasižymi mažo gamybos masto, riboto kapitalo ir techninių išteklių ypatybėmis bei žemais reikalavimais itin-aukštiems našumo rodikliams. Todėl pagrindiniai jų reikalavimai yra: pirma, ekonomiškumas-, ty pasirinkti titano anodo dangos sistemas, turinčias tinkamą našumą ir priimtiną kainą, kad būtų išvengta pernelyg didelių investicijų; antra, paprastas kokybės identifikavimas, ty greitai įvertinti titano anodų kokybę paprastais metodais, nepasikliaujant profesionalia testavimo įranga; trečia, praktiniai bendrų problemų sprendimai, ty gauti paprastus ir veikiančius įprastų titano anodų naudojimo problemų sprendimus (pvz., dangos pažeidimai, sumažėjęs efektyvumas), siekiant sumažinti priežiūros išlaidas ir gamybos prastovą.

Atsižvelgdami į tai, MVĮ savininkai ir mažos -partijos pirkėjai turėtų vengti aklo siekti-našių ir brangių dangų sistemų (pvz., Pt dangos) ir pasirinkti ekonomiškai-efektyvias dangų sistemas, atitinkančias jų faktinį naudojimo scenarijus. Pavyzdžiui, nedidelių-galvaninio dengimo dirbtuvių (tokių kaip techninės įrangos galvanizavimas, dekoratyvinis galvanizavimas) Ru-Ir-Ta kompozitinės dangos titano anodai gali atitikti galvanizavimo vienodumo ir efektyvumo reikalavimus, o kaina yra daug mažesnė nei Pt danga; nedidelio masto geriamojo vandens dezinfekavimo įrangai (pvz., kaimo geriamojo vandens dezinfekavimo stotims) Ru-Ir-Sn dengti titano anodai pasižymi dideliu chloro išsiskyrimo efektyvumu ir mažomis energijos sąnaudomis, o tai yra ekonomiškas pasirinkimas; mažo masto apsaugos nuo korozijos projektams (pvz., mažiems palaidotiems vamzdynams) Ru-Ir padengti titano anodai gali atitikti ilgalaikės-apsaugos reikalavimus ir turėti akivaizdžių išlaidų pranašumų, palyginti su Ir-Ta danga.
(II) Praktiniai kokybės nustatymo metodai ne{0}}profesionalams
Dėl profesionalios testavimo įrangos ir techninio personalo trūkumo MVĮ savininkams ir mažiems{0}}partijiniams pirkėjams reikia paprastų ir praktiškų kokybės nustatymo metodų, kad būtų galima įvertinti titano anodų kokybę. Toliau bus pristatyti keli įprasti praktiniai kokybės nustatymo metodai iš išvaizdos patikrinimo, paprasto veikimo testo ir tiekėjo kvalifikacijos tikrinimo aspektų.
1. Išvaizdos patikrinimas (pirminis sprendimas): Išvaizdos patikrinimas yra paprasčiausias ir tiesiausias kokybės nustatymo metodas, pagal kurį iš pradžių galima spręsti, ar nėra akivaizdžių titano anodų kokybės problemų. Pagrindiniai išvaizdos tikrinimo aspektai: (1) Dangos paviršius: Dangos paviršius turi būti vienodas ir lygus, be akivaizdžių defektų, tokių kaip lupimasis, įtrūkimai, skylutės, burbuliukai ir nelygi spalva. Jei atsiranda lupimo ar įtrūkimų, tai rodo, kad dangos ir pagrindo sukibimo jėga yra nepakankama, o anodas gali sugesti naudojimo metu; jei yra daug skylučių ir burbuliukų, tai rodo, kad dangos paruošimo procesas yra sugedęs, todėl sumažės anodo atsparumas korozijai ir tarnavimo laikas. (2) Titano pagrindas: ant titano pagrindo neturėtų būti akivaizdžių deformacijų, įbrėžimų ir rūdžių dėmių. Pagrindo storis turi atitikti sutartus reikalavimus (gali būti išmatuotas su nonijė). Jei pagrindas yra deformuotas arba per plonas, tai turės įtakos anodo mechaniniam stiprumui ir tarnavimo laikui. (3) Sujungimo dalys: titano anodų su jungiamomis dalimis (pvz., gnybtais, šynomis) jungtis turi būti tvirta, be laisvumo ar prasto kontakto. Dėl prasto ryšio padidės kontaktinė varža, sumažės srovės išvestis ir paveiks naudojimo efektą.
2. Paprastas veikimo testas (praktinis patikrinimas): MVĮ savininkai ir smulkūs -partijiniai pirkėjai gali atlikti paprastus našumo bandymus-svetainėje, kad patikrintų pagrindinį titano anodų veikimą, nepasitikėdami profesionalia įranga. (1) Laidumo testas: naudokite multimetrą varžai tarp dviejų titano anodo galų išmatuoti. Kvalifikuotų titano anodų atsparumas turi būti mažas ir vienodas. Jei varža yra per didelė arba netolygi, tai rodo, kad yra problemų dėl dangos ar pagrindo, o tai turės įtakos srovės paskirstymui ir naudojimo efektyvumui. (2) Atsparumo rūgštims bandymas (paprastas atsparumo korozijai patikrinimas): 24 valandas kambario temperatūroje pamirkykite nedidelę titano anodo dalį (arba tiekėjo pateiktą pavyzdį) 10% sieros rūgšties tirpale, išimkite ir stebėkite dangos paviršių. Jei danga neturi akivaizdžių spalvos pakitimų, lupimo ar ištirpimo, tai rodo, kad danga turi gerą atsparumą rūgštims; jei danga keičia spalvą arba nusilupa, tai reiškia, kad dangos kokybė yra nekvalifikuota. Reikėtų pažymėti, kad šis metodas yra tik paprastas patikrinimas ir negali pakeisti profesionalių atsparumo korozijai bandymų. (3) Srovės išvesties stabilumo bandymas: įstatykite titano anodą į faktiškai naudojamą įrangą, naudokite jį esant normaliam darbinės srovės tankiui ir naudokite voltmetrą anodo potencialui išmatuoti. Jei potencialo svyravimų diapazonas yra ±10 mV per 2 valandas, tai rodo, kad anodo srovės išėjimo našumas yra stabilus; jei potencialas labai svyruoja, tai rodo, kad anodo veikimas yra nestabilus.
3. Tiekėjo kvalifikacija ir sertifikato patvirtinimas (netiesioginė garantija): MVĮ savininkams ir mažiems{0}}partijiniams pirkėjams tiekėjo kvalifikacijos ir atitinkamų sertifikatų patikrinimas yra svarbus netiesioginis būdas užtikrinti produkto kokybę. Jie turėtų reikalauti, kad tiekėjai pateiktų atitinkamus sertifikatus, pvz., verslo liudijimą, gamybos licenciją, kokybės valdymo sistemos sertifikatą (ISO 9001) ir gaminio bandymų ataskaitas (pvz., dangos apkrovos bandymo ataskaitą, poliarizacijos kreivės bandymo ataskaitą). Tuo pačiu metu jie gali pasiteirauti apie tiekėjo pramonės reputaciją ir vartotojų vertinimus per pramonės asociacijas, internetines platformas ar kitus vartotojus. Rekomenduojama rinktis tiekėjus, turinčius daugiau nei 3 metų gamybos patirtį ir teigiamus vartotojų vertinimus, kad nereikėtų pirkti padirbtų ir nekokybiškų gaminių iš mažų dirbtuvių.
(III) Sąnaudų{0}}kontrolė ir bendrų problemų sprendimai
1. Išlaidų-kontrolės strategijos: Siekdami subalansuoti išlaidas ir našumą, MVĮ savininkai ir smulkūs -partijiniai pirkėjai gali taikyti šias išlaidų-kontrolės strategijas: (1) Pasirinkite tinkamas dangų sistemas pagal faktinius scenarijus: kaip minėta anksčiau, venkite aklo siekti didelio našumo dangų sistemų. Pavyzdžiui, bendriems galvanizavimo scenarijams pasirinkite Ru{5}}Ir-Ta kompozitinę dangą, o ne Pt dangą; bendriems dirvožemio apsaugos nuo korozijos scenarijams pasirinkite Ru-Ir dangą, o ne Ir-Ta dangą. (2) Optimizuokite pirkimo kiekį ir partiją: nors nedidelis{11}}partinis pirkimas yra lankstus, vieneto kaina paprastai yra didesnė. SVV savininkai gali jungtis su kitomis panašiomis įmonėmis vykdyti bendrą pirkimą, kad padidintų pirkimo kiekį ir gautų palankesnes kainas iš tiekėjų. (3) Pailginkite titano anodų tarnavimo laiką tinkamai naudodami ir prižiūrėdami: Tinkamas naudojimas ir priežiūra gali veiksmingai pratęsti titano anodo tarnavimo laiką ir sumažinti keitimo dažnumą. Pavyzdžiui, venkite per-srovės veikimo (dėl to greičiau sunaudos danga), reguliariai valykite anodo paviršių (pašalinkite nešvarumus ir apnašas, kad užtikrintumėte stabilų veikimą) ir laikykite anodą sausoje ir vėdinamoje aplinkoje (venkite drėgno pagrindo rūdžių).
2. Įprastų problemų sprendimai: Įprastos titano anodų naudojimo MVĮ problemos yra dangos pažeidimas, sumažėjęs srovės efektyvumas ir padidėjęs energijos suvartojimas. Toliau pateikiami paprasti ir veiksmingi sprendimai: (1) Dangos pažeidimas: jei danga lokaliai pažeista (pvz., įbrėžimai, lupimasis), o pažeidimo plotas yra mažas, galite naudoti epoksidinę dervą, kad laikinai pataisytumėte pažeistą vietą, kad išvengtumėte tolesnės titano pagrindo korozijos; jei pažeistas plotas yra didelis (daugiau nei 10 % viso ploto), rekomenduojama anodą pakeisti laiku, kad nepakenktų gamybos kokybei. (2) Sumažėjęs srovės išėjimo efektyvumas: pagrindinės sumažėjusio srovės efektyvumo priežastys yra anodo paviršiaus užterštumas (nešvarumai, apnašos) ir prastas ryšys. Sprendimas yra reguliariai valyti anodo paviršių minkštu šepetėliu ir praskiesta rūgštimi (pvz., 5% druskos rūgštimi), kad pašalintumėte nešvarumus ir apnašas; patikrinkite anodo jungiamąsias dalis, priveržkite atsilaisvinusius varžtus ir pakeiskite korozijos pažeistas jungties dalis. (3) Padidėjęs energijos suvartojimas: padidėjusį energijos suvartojimą dažniausiai sukelia padidėjęs anodo pasipriešinimas, kuris gali būti dėl dangos senėjimo arba paviršiaus užteršimo. Jei danga nėra labai pasenusi, galite atkurti veikimą nuvalydami anodo paviršių; jei danga labai pasenusi (tarnavimo laikas artėja prie ribos), anodą turėtumėte pakeisti laiku, kad išvengtumėte tolesnio energijos suvartojimo padidėjimo. Be to, titano anodų naudojimo laikui, darbo sąlygoms ir priežiūrai fiksuoti rekomenduojama sukurti paprasto naudojimo registravimo sistemą, kuri būtų patogi norint sekti anodų tarnavimo laiką ir laiku spręsti problemas.
|
Bendrieji MVĮ scenarijai |
Rekomenduojama dengimo sistema |
Išlaidų{0}}kontrolės priemonės |
Dažnos problemos ir sprendimai |
|
Smulkaus{0}}masto techninės įrangos galvanizavimas, dekoratyvinis galvanizavimas |
Ru-Ir-Ta kompozitinė danga |
Bendras pirkimas su panašiomis įmonėmis; optimizuoti galvanizavimo srovės tankį, kad būtų išvengta per{0}}srovės veikimo |
Dangos pažeidimai: laikinai pataisykite epoksidine derva mažiems plotams; pakeisti dideliems plotams. Sumažėjęs efektyvumas: Nuvalykite anodo paviršiaus nešvarumus praskiesta rūgštimi |
|
Nedidelė{0}}geriamojo vandens dezinfekcija (kaimo geriamojo vandens stotys) |
Ru-Ir-Sn danga |
Pasirinkite tinkamą anodo dydį pagal vandens valymo pajėgumus; reguliariai prižiūrėti, kad prailgintų tarnavimo laiką |
Padidėjęs energijos suvartojimas: švarios nuosėdos ant anodo paviršiaus; patikrinkite jungties dalis, ar nėra prasto kontakto |
|
Mažo masto{0}}įkastų vamzdynų apsauga nuo korozijos |
Ru-Ir danga |
Suderinkite dangos apkrovą su dirvožemio varža, kad išvengtumėte per didelės apkrovos; pasirinkti vietinius tiekėjus, kad sumažintumėte transportavimo išlaidas |
Dangos lupimasis: patikrinkite, ar tai įvyko dėl netinkamo įrengimo; pakeisti anodą ir optimizuoti montavimo būdą |
VIII. Santrauka: titano anodo dangų sistemų pasirinkimo sistema ir pagrindiniai pasiūlymai
Titano anodo dangų sistemų pasirinkimas yra sistemingas projektas, kuris turi būti pagrįstas faktiniais naudojimo scenarijais ir pagrindiniais vartotojų poreikiais. Skirtingų klientų grupių atranka labai skiriasi dėl skirtingų vaidmenų, techninių išteklių ir gamybos masto. Šiame straipsnyje apžvelgiamos titano anodo dangų sistemų pasirinkimo strategijos šešioms tipiškoms klientų grupėms ir apibendrinama universali atrankos sistema: pirma, išsiaiškinkite pagrindinius reikalavimus (tokius kaip ilgalaikis stabilumas, tikslumas valdymas, ekonomiškumas{3}}); antra, išanalizuokite pagrindines taikymo scenarijaus charakteristikas (pvz., elektrolitų sudėtį, temperatūrą, srovės tankį, aplinkos koroziją); trečia, suderinkite dangų sistemą su scenarijumi ir poreikiais (pasirinkite Ru-Ir seriją, Ir-Ta seriją, Pt seriją arba kompozicines / gradientines dangas pagal veikimo reikalavimus); ketvirta, patikrinti kokybę ir tiekėjo galimybes (suformuluoti technines specifikacijas, atlikti kokybės patikrinimą, įvertinti tiekėjų kvalifikaciją); galiausiai optimizuokite naudojimą ir priežiūrą, kad padidintumėte titano anodų{6}}ekonominį efektyvumą.

Remiantis pirmiau pateikta atrankos sistema, pateikiami šie pagrindiniai pasiūlymai įvairių tipų naudotojams: (1) profesionaliems inžinieriams (apsauga nuo korozijos, galvanizavimas, vandens valymas, naujos energijos MTTP) būtina sutelkti dėmesį į dangos našumo ir scenarijaus charakteristikų atitikimą, atlikti mokslinį pagrindinių parametrų projektavimą ir profesionalių bandymų metu patikrinti ilgalaikį -anodų veikimą; (2) Pirkimo / tiekimo grandinės vadovams būtina subalansuoti kokybę ir sąnaudas, suformuluoti griežtas technines specifikacijas ir priėmimo standartus, sukurti išsamią tiekėjų valdymo sistemą ir įgyvendinti viso titano anodų proceso rizikos kontrolę; (3) MVĮ savininkai ir mažos{5}}partijos pirkėjai turi teikti pirmenybę sąnaudų-efektyvumui, įsisavinti paprastus kokybės nustatymo metodus, pasirinkti tinkamas dangų sistemas pagal faktinius poreikius ir sumažinti naudojimo bei priežiūros išlaidas tinkamai eksploatuojant ir prižiūrint.
Nuolat tobulinant pramoninės elektrochemijos technologiją, titano anodo dangų sistemos taip pat juda link didesnio našumo, mažesnės kainos ir labiau tausoja aplinką. Pavyzdžiui, sukūrus mažai -iridžio ir iridžio{2}} neturinčių dangų sistemas, galima sumažinti priklausomybę nuo tauriųjų metalų ir sumažinti išlaidas; dangų paruošimo procesų optimizavimas (pvz., atominio sluoksnio nusodinimas) gali pagerinti dangų vienodumą ir stabilumą. Visų tipų naudotojams rekomenduojama atkreipti dėmesį į naujausius titano anodo dangų technologinius pasiekimus, nuolat optimizuoti dangų sistemų pasirinkimą, skatinti savo gamybos procesų atnaujinimą ir ekonominės naudos didinimą.